Diagnóstico
Impressora 3D não extruda: causas, testes seguros e diagnóstico
O motor gira, o bico esquenta, mas o filamento não sai — ou sai pouco. Entenda a diferença entre bico entupido, falha de alimentação e problema de temperatura antes de desmontar qualquer coisa.
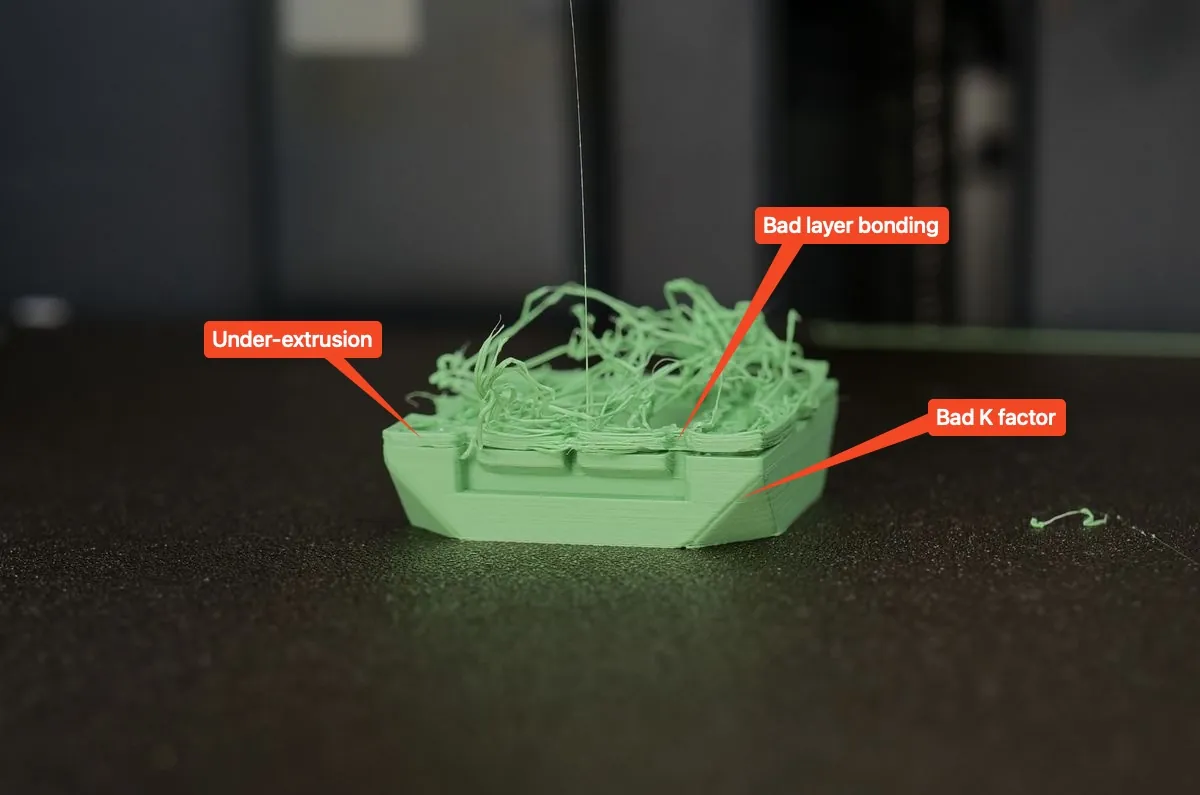
Resposta curta: quando a impressora 3D não extruda, a causa costuma estar em um de três pontos — alimentação (o filamento não chega ou a extrusora patina), obstrução (bico ou garganta do hotend entupidos) ou temperatura (o bico não atinge ou não mantém a temperatura do material). Descobrir qual deles é o problema evita trocar peças sem necessidade.
O que significa “não extrudar”
Extrudar é empurrar o filamento sólido para dentro do hotend, derretê-lo e depositá-lo pelo bico. A falha pode ser total (nada sai) ou parcial — a chamada sub-extrusão ou under-extrusion: paredes com buracos, camadas que não se unem, preenchimento ralo e detalhes que somem.
Sinais observáveis
- Estalos na extrusora e marcas de mordida no filamento: há resistência à frente.
- Filamento que sai torto ou enrola logo na ponta do bico: resíduo parcial no orifício.
- Extrusão que começa bem e some após alguns minutos: típico de heat creep ou ventoinha do dissipador fraca.
- Nenhum som e nenhum movimento na engrenagem: pode ser motor, driver, conector ou o filamento nem chegou à extrusora.
- Temperatura que oscila ou não chega ao alvo: termistor, aquecedor ou conexões.
Causas possíveis, da mais simples à mais técnica
1. Alimentação do filamento
Nó no carretel, carretel travado no suporte, filamento quebrado dentro do tubo PTFE ou trajeto com curvas fechadas. Em sistemas multimaterial (como o AMS da Bambu Lab), o filamento pode ficar preso no buffer ou em uma conexão do tubo.
2. Engrenagens da extrusora
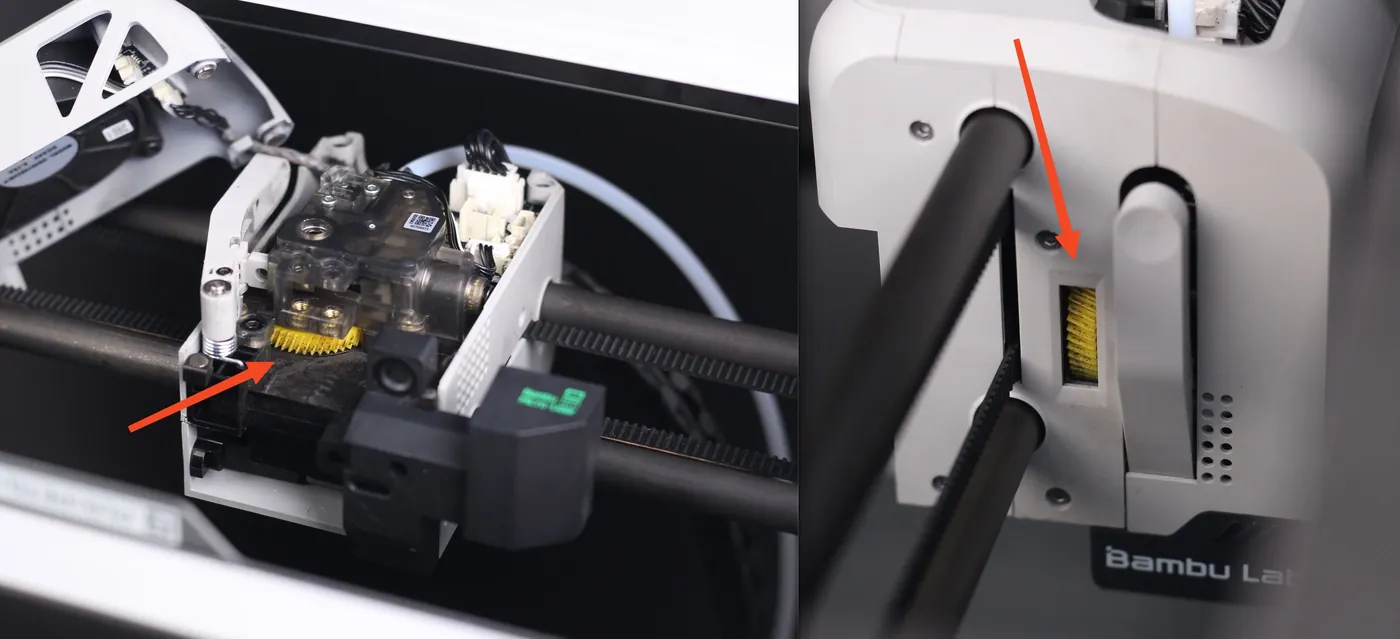
Com o uso, os dentes acumulam pó de filamento e perdem a tração; a tensão do braço pode estar baixa; em algumas impressoras, o braço plástico da extrusora trinca e deixa de pressionar o filamento.
3. Bico ou hotend obstruído
Resíduo carbonizado, troca de um material de alta temperatura para um de baixa sem purga, partículas de filamento abrasivo ou o bico muito perto da mesa na primeira camada. Veja os detalhes no artigo sobre bico entupido.
4. Heat creep
O calor sobe além da zona de derretimento e amolece o filamento dentro do dissipador. Acontece com ventoinha do hotend fraca ou parada, câmara fechada muito quente imprimindo PLA, ou retração excessiva.
5. Temperatura e eletrônica
Termistor danificado, aquecedor (cerâmico ou cartucho) com defeito, conector frouxo no cabeçote ou driver do motor da extrusora falhando. Esses casos pedem multímetro e conhecimento do esquema elétrico do modelo.
Testes seguros que você pode fazer
- Confirme no painel se o bico atingiu a temperatura indicada para o material.
- Retire o filamento, corte a ponta em diagonal e recarregue. Verifique se não há nó no carretel.
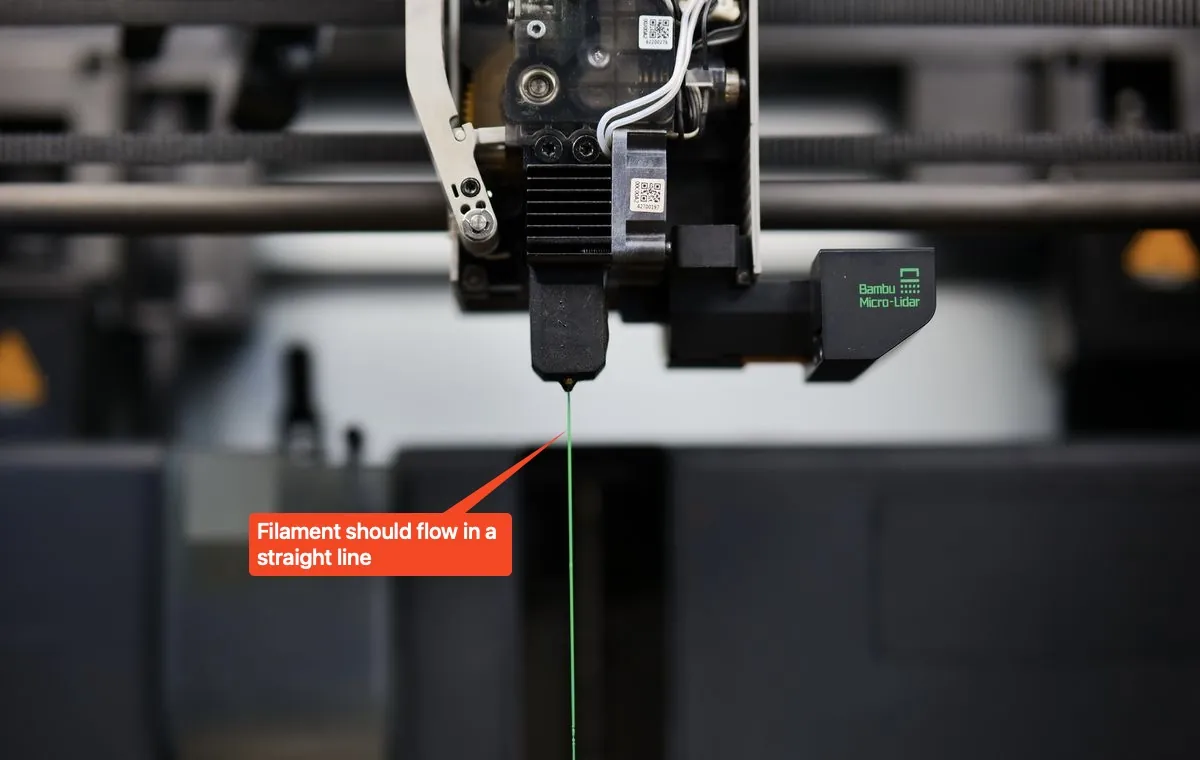
- Com o bico aquecido, faça uma extrusão manual pelo painel e observe: o filamento deve sair reto e contínuo.
- Com o bico quente, confirme se a ventoinha do dissipador do hotend está girando.
- Teste com outro carretel, de preferência novo e seco.
Quando parar e procurar assistência
- A extrusão manual falha mesmo com temperatura correta e filamento novo.
- Há erro de temperatura, leitura instável ou cheiro de queimado.
- Resolver exige tirar a capa do cabeçote, soltar o hotend ou mexer em cabos.
- A falha aparece e some sem padrão — sintoma clássico de mau contato.
O que é analisado no diagnóstico técnico
Na bancada, testamos o trajeto completo do filamento, o estado das engrenagens e do braço tensor, a obstrução do bico e do hotend, a ventilação do dissipador, a leitura do termistor e a resistência do aquecedor, além de conectores e firmware. Depois do reparo, a máquina é calibrada e validada com impressão de teste — muitas vezes também é preciso revisar a primeira camada.
Atendemos em Diadema, no ABC Paulista e em São Paulo. Conheça os serviços de extrusão, hotend e alimentação.
Perguntas frequentes
Por que a extrusora faz um estalo (clique) repetido?
O estalo indica que o motor está tentando empurrar o filamento e a engrenagem está patinando. Geralmente há resistência à frente: bico obstruído, temperatura baixa para o material ou velocidade/fluxo acima do que o hotend consegue derreter.
Filamento úmido pode impedir a extrusão?
Raramente impede totalmente, mas causa estalos, bolhas, fios e camadas fracas. Seque o material conforme a recomendação do fabricante antes de concluir que há defeito na máquina.
Posso desentupir o bico com agulha?
A agulha de desentupimento do diâmetro correto, usada com o bico na temperatura do material, é um procedimento comum. Nunca use broca, nem force com o bico frio. Se não resolver em poucas tentativas, pare e procure diagnóstico.
A impressora parou de extrudar no meio da peça. É a mesma coisa?
Pode ser, mas também pode ser heat creep (calor subindo pelo dissipador), nó no carretel ou sensor de filamento. Veja o artigo sobre impressora parando no meio da impressão.
Precisa de conserto? Conheça a assistência técnica de impressora 3D em Diadema, ABC e São Paulo. A BRA Solutions 3D é uma assistência técnica independente. As marcas citadas pertencem aos seus respectivos titulares; não declaramos credenciamento oficial de fabricantes. Procedimentos internos, elétricos ou em peças aquecidas devem ser feitos por profissional.
Leia também
Bico entupido na impressora 3D: como reconhecer e quando não insistir
Saiba reconhecer bico entupido na impressora 3D, o que causa a obstrução, como desentupir com segurança e quando levar o hotend para diagnóstico.
Primeira camada ruim: nivelamento, offset ou falha mecânica?
Primeira camada sem aderência, com falhas ou esmagada? Veja como diferenciar sujeira na mesa, nivelamento, offset e defeito mecânico na impressora 3D.
Impressora 3D parando no meio da impressão: causas possíveis
Impressora 3D que pausa, trava ou para de extrudar no meio da peça: veja as causas mais comuns, de filamento e sensores a temperatura, energia e eletrônica.